


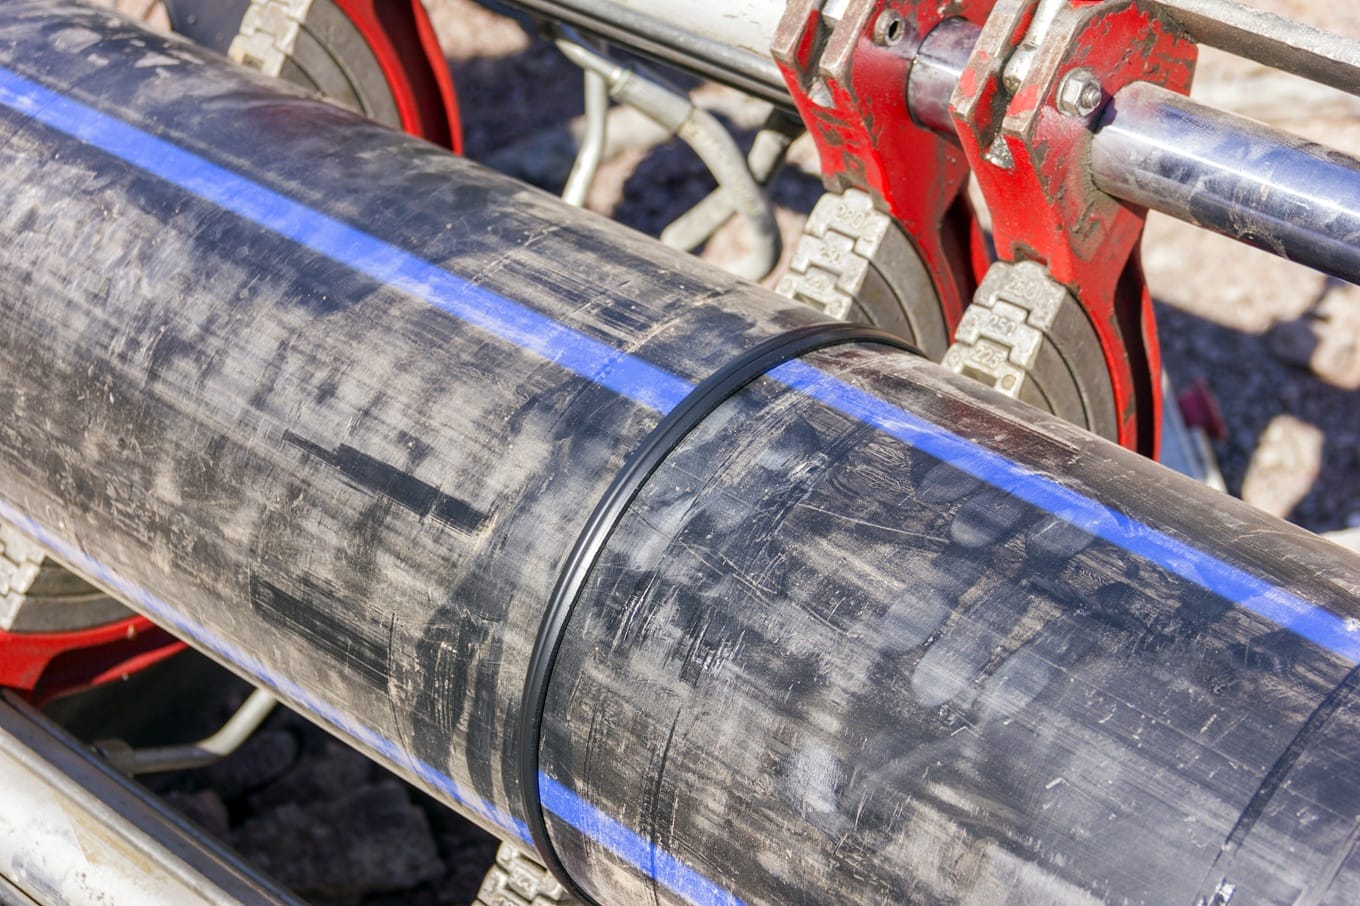
Trwałość połączenia elektrooporowego zależy przede wszystkim od precyzyjnego przygotowania powierzchni, zachowania parametrów procesu oraz warunków otoczenia. Niewłaściwe zeskrobanie warstwy utlenionej lub obecność wilgoci w strefie łączenia prowadzą do nieszczelności już po krótkim czasie eksploatacji. Zgrzewanie elementów wykonanych z tworzywa PE100 lub PE100-RC tworzy spójne połączenie molekularne o wytrzymałości równej samej rurze, jednak wymaga ścisłego przestrzegania procedur instalacyjnych.
Co decyduje o szczelności zgrzewu elektrooporowego?
Szczelność zgrzewu zależy od usunięcia warstwy utlenionej i zachowania parametrów z karty produktu. W praktyce firmy Zinplast jako polskiego producenta systemów PEHD z Wolbromia obserwujemy, że staranne przygotowanie rury to fundament udanej instalacji. Zewnętrzna warstwa utleniona musi zostać zeskrobana, a powierzchnia odtłuszczona preparatem bezpyłowym wskazanym w wytycznych konkretnego systemu.
Temperatura otoczenia wpływa na przebieg topienia materiału. Kształtki elektrooporowe posiadają własne specyfikacje, które określają dozwolone widełki temperaturowe, a ostateczne wytyczne dyktuje zawsze dokumentacja techniczna. Chociaż często przyjmuje się zakres od +5°C do +45°C, to właśnie kod kreskowy elementu precyzyjnie definiuje parametry dla danego złącza. Grubość ścianki również gra rolę – większe średnice rur wymagają dłuższego nagrzewania.
Jak przygotować rurę przed wsunięciem do kształtki?
Oczyszczanie rury polega na pozbyciu się zanieczyszczeń i stabilizacji mechanicznej. Nawet najmniejsze zabrudzenie tłuszczem osłabia molekularne wiązanie polietylenu, dlatego proces wymaga dużej dyscypliny.
Kolejność prac montażowych obejmuje:
- Prostopadłe cięcie końcówki rury oraz dokładne usunięcie zadziorów i wiórów.
- Zaznaczenie głębokości wsunięcia kształtki za pomocą wyrazistego markera.
- Zeskrobanie warstwy utlenionej skrobakiem obrotowym na głębokość dostosowaną do średnicy.
- Odtłuszczenie strefy łączenia przy pomocy dedykowanego czyściwa i pozostawienie do wyschnięcia.
- Ustabilizowanie rury w zaciskach centrujących, zachowując owalizację poniżej 1,5%.
Po oczyszczeniu strefy zgrzewu nie wolno dotykać gołymi dłońmi. Użycie zacisków gwarantuje, że rura nie przesunie się podczas fazy topnienia.
Jak sprawdzić zgodność parametrów przed montażem?
Przed uruchomieniem zgrzewarki należy odczytać kod kreskowy i zweryfikować parametry SDR rury oraz kształtki. Wzrokowe porównanie rozmiarów to tylko wstępna weryfikacja.
Urządzenia elektrooporowe dobierają program zgrzewania na podstawie danych producenta. To właśnie skaner ustawia właściwą temperaturę i czas cyklu. Kształtki projektuje się dla konkretnego szeregu wymiarowego SDR, co chroni rurociąg przed deformacją pod wpływem wysokiej temperatury. Obowiązkowo sprawdza się również brak mechanicznych uszkodzeń drutu oporowego w gnieździe złącza.
Co najczęściej psuje połączenie rur z polietylenu?
Główną przyczyną awarii jest pominięcie skrobania rury lub zignorowanie czasu stygnięcia tworzywa. Błędy popełnione podczas przygotowań wychodzą na jaw najczęściej w trakcie prób hydraulicznych.
Zbyt wczesne zdjęcie zacisków przerywa proces sieciowania materiału. Rura musi pozostać unieruchomiona aż do pełnego ustabilizowania złącza.
Jak ocenić gotowość zgrzanego odcinka do pracy?
Prawidłowo wykonany zgrzew rozpoznaje się po wysunięciu wskaźników fuzji i pozytywnej próbie ciśnieniowej. Wypływki materiału widoczne na obudowie potwierdzają fizyczne zajście procesu stopienia.
Oczekiwanie na pełną wytrzymałość złącza zależy od średnicy rurociągu oraz zaleceń producenta odczytanych z kodu kreskowego. Chociaż wstępne chłodzenie trwa kilkanaście minut, gotowość osiąga się po dłuższym czasie. Z naszych doświadczeń wynika, że dopiero stabilny wynik hydraulicznego testu ciśnieniowego stanowi obiektywne potwierdzenie szczelności. Kiedy manometr nie rejestruje spadków ciśnienia, rurociąg uznaje się za bezpieczny.
Jak wsparcie techniczne ułatwia budowę rurociągu?
Dostęp do specyfikacji i porad technicznych znacząco wspiera planowanie inwestycji wodno-kanalizacyjnych. Zinplast dostarcza ogólne wsparcie merytoryczne ułatwiające skompletowanie asortymentu niezbędnego do budowy trwałych rurociągów PEHD.
Rozpoznanie parametrów rur i warunków terenowych na wczesnym etapie inwestycji ogranicza ryzyko kosztownych pomyłek na placu budowy. Analiza zgodności elementów zapobiega przestojom w pracach ziemnych. Jeśli planujesz budowę sieci ciśnieniowej lub grawitacyjnej, warto sprawdzić naszą ofertę wyrobów z polietylenu i upewnić się co do prawidłowego doboru materiałów.
Trwałość zgrzewu elektrooporowego zależy od usunięcia warstwy utlenionej, odtłuszczenia strefy łączenia, zgodności SDR oraz zachowania parametrów z karty produktu. Kluczowe są też stabilizacja rury, brak wilgoci, właściwy czas stygnięcia i kontrola wypływek oraz próba ciśnieniowa.
FAQ
Jakie warunki mają największy wpływ na trwałość zgrzewu elektrooporowego?
Największy wpływ mają czystość powierzchni, brak wilgoci, zgodność parametrów złączki z rurą oraz prawidłowy przebieg cyklu zgrzewania. Równie ważne są temperatura otoczenia i unieruchomienie elementów do końca stygnięcia. Pominięcie któregoś z tych etapów zwykle prowadzi do nieszczelności.
Po czym poznać, że rura została przygotowana poprawnie przed zgrzewaniem?
Poprawnie przygotowana rura ma prostopadle przycięty i oczyszczony koniec, usunięte zadziory oraz zeskrobaną warstwę utlenioną na całej strefie łączenia. Powierzchnia powinna być odtłuszczona i sucha, a sama rura stabilnie osadzona w zaciskach. Nie wolno dotykać przygotowanego miejsca gołymi rękami.
Dlaczego trzeba sprawdzać kod kreskowy kształtki elektrooporowej?
Kod kreskowy zawiera dane potrzebne do ustawienia właściwego programu zgrzewania, w tym czas i parametry procesu. Dzięki temu urządzenie dopasowuje cykl do konkretnego elementu, średnicy i szeregu SDR. To ogranicza ryzyko błędu montażowego już przed rozpoczęciem zgrzewu.
Jakie błędy najczęściej powodują awarię połączenia elektrooporowego?
Najczęściej problem powoduje brak skrobania rury, pozostawienie wilgoci lub pyłu, poruszenie połączenia przed końcem chłodzenia oraz zbyt duża owalizacja rury. Takie błędy prowadzą do pustek, pęcherzy, pęknięć naprężeniowych i utraty szczelności. Skutki zwykle ujawniają się podczas prób ciśnieniowych.
Kiedy zgrzany odcinek można uznać za gotowy do pracy?
Odcinek można uznać za gotowy po upływie wymaganego czasu chłodzenia, pozytywnej kontroli wizualnej i braku spadków ciśnienia w próbie hydraulicznej. Wskaźniki fuzji i wypływki potwierdzają, że doszło do prawidłowego stopienia materiału. Ostatecznym potwierdzeniem jest stabilna szczelność całego złącza.

